-
×
 Vorgehensmodell zur Weiterentwicklung eines Wearable Computing Systems
1 × 29,00 €
-
×
 Modularisierung logistischer Systeme
1 × 29,00 €
-
×
 Der virtuelle Zwilling im digitalen Anlagenbau
1 × 29,00 €

Lithography-based Metal Manufacturing |
Ein additives Fertigungsverfahren zur Herstellung höchstpräziser, kleiner Metallbauteile
| Zeitschrift | Industrie 4.0 Management |
| Ausgabe | 36. Jahrgang, 2020, Ausgabe 4, Seite 7-10 |
| Open Access | https://doi.org/10.30844/I40M_20-4_S7-10 |
| Literatur | Teilen | Zitieren | Download |
Abstract
Additive Fertigungsverfahren, umgangssprachlich auch 3D-Druck genannt, gehören seit einigen Jahren zu den Megatrends der modernen industriellen Fertigung. Vielfältige, branchenspezifische Anforderungsprofile führten so zu einer großen Anzahl an unterschiedlichen additiven Fertigungsverfahren und -verfahrensvarianten mit großer Werkstoffvielfalt. Bei erfolgreicher Identifikation der jeweils geeigneten Technologie ermöglicht deren Einsatz dem Anwender Vorteile wie Funktionsintegration, Leichtbau oder Effizienzsteigerungen. Allerdings stehen viele additive Fertigungsverfahren vor technologischen und vor allem wirtschaftlichen Herausforderungen, die ihren breiten industriellen Einsatz zum aktuellen Zeitpunkt hemmen. Hier bietet die innovative Lithography-based Metal Manufacturing-Technologie (LMM) neue Möglichkeiten und Chancen, insbesondere für die wirtschaftliche Herstellung von kleinen und kleinsten metallischen Präzisionsbauteilen mit hohen Genauigkeitsanforderungen.
Keywords
Additive Fertigung, FDM, L-PBF, Lithography-based Metal Manufacturing, LMM-Technologie, MBJ, MEX, MIM, Nacharbeit, Oberflächenqualität, Präzision
Artikel
In der inzwischen über 30-jährigen Geschichte der additiven Fertigung wurden die ersten industriell relevanten Anwendungen erst vor etwa 20 Jahren entwickelt. Vorreiter waren hierbei additive Fertigungsverfahren zur Herstellung von Teilen aus unterschiedlichsten Kunststoffen, die heute in großem Umfang in industriellen Entwicklungs- und Produktionsprozessen im Einsatz sind. Die frühe Phase der Industrialisierung metallischer additiver Fertigung begann Anfang der 2000er Jahre und erlangte zu diesem Zeitpunkt aufgrund ungenügender Technologiereife nicht die erwartete industrielle Resonanz.
Aufgrund der hohen Komplexität der Anforderungen dauerte es einige Jahre, bis sich die Bemühungen einzelner Pionierunternehmen auszahlten und im Laser-Powder-Bed-Fusion-Verfahren (L-PBF), auch unter der Bezeichnung Laserschmelzen (SLM) bekannt, der Einstieg in die industrielle Fertigung gelang.
Unterstützt durch den zu diesem Zeitpunkt vorherrschenden allgemeinen Hype um den 3D-Druck, erkannten zahlreiche Branchen die möglichen Potenziale dieser Technologie. Aufgrund komplexerer und werkzeugintensiver Produktionsprozesse bei der klassischen Fertigung von metallischen Bauteilen verspricht der Einsatz der werkzeuglosen, additiven Fertigungsverfahren zur Herstellung von metallischen Bauteilen einen gegenüber Kunststoffen noch größeren Mehrwert. L-PBF ist heute aufgrund seines relativ hohen Technologiereifegrads das verbreitetste, additive Fertigungsverfahren im Metallbereich. Die große Anzahl von Parametern und die komplexen thermischen Prozesse erfordern für einen erfolgreichen Einsatz allerdings eingehendes Prozessverständnis, welches nur durch intensive praktische Anwendung der Technologie zu erlangen ist.
Technologische und wirtschaftliche Herausforderungen, bauteilspezifisch aufwendige Nacharbeitsprozesse sowie Einsatzgrenzen insbesondere bei kleinen Bauteilen mit hoher Detailgenauigkeit oder Oberflächengüte rückten in den letzten Jahren verstärkt sinterbasierte additive Fertigungsverfahren als Alternative zu L-PBF in den Fokus. In diesen Verfahren wird über einen 3D-Druckprozess zunächst ein sogenanntes Grünteil hergestellt, das aus Metallpulver besteht und durch einen verfahrensspezifischen Binder in Form gehalten wird. Dieses Grünteil wird im zweiten Prozessschritt vom Binder befreit und im Anschluss gesintert, wodurch ein dichtes rein metallisches Bauteil entsteht. Sinterbasierte additive Fertigung verspricht unter anderem eine höhere Produktivität und damit kostengünstigere Bauteile sowie geringere geometrische Einschränkungen und eine breite Palette möglicher Werkstoffe.
Derzeit sind vor allem drei sinterbasierte additive Technologien im Fokus industrieller Anwender. Es handelt sich dabei um die Material Extrusion (MEX), das Binder-Jetting (MBJ) und das Lithography-based Metal Manufacturing (LMM). Die Material Extrusion (auch als Filamentdruck oder FDM bekannt) ist bereits im Kunststoffbereich aufgrund der einfachen Handhabung und geringen Maschinenkosten sehr weit verbreitet. Beim Metal-MEX-Verfahren wird ein mit Metallpulver gefülltes Filament über einen Druckkopf auf eine Bauplattform schichtweise zu einem Grünteil extrudiert.
Das Binder-Jetting ist im Metallbereich eine noch relativ junge Technologie, die jedoch großes Zukunftspotenzial durch hohe Genauigkeit und höchste Produktivität verspricht. Dabei wird analog zum Prinzip eines Tintenstrahldruckers ein Binder auf ein Pulverbett gespritzt, der die Metallpulverpartikel an den entsprechenden Stellen verbindet. Durch Absenken der Bauplattform und Wiederholung des Prozesses entsteht ein schichtweise aufgebautes Grünteil. Die LMM-Technologie ist aktuell das jüngste sinterbasierte Fertigungsverfahren für Metalle.
Es basiert auf einem lithographischen Ansatz, bei welchem ein photosensitiver Binder durch Maskenbelichtung die Pulverpartikel in Form hält. Lithographische additive Fertigungsverfahren gelten allgemein als Verfahren mit höchster Präzision und Auflösung. Die LMM-Technologie nutzt diese Vorteile zur Herstellung von Metallteilen mit exzellenter Oberflächenqualität.
Chancen und Herausforderungen des 3D-Metall-Drucks
Die additiven Fertigungsverfahren von Metallbauteilen bieten einerseits vielversprechende Chancen, stehen jedoch auf der anderen Seite auch einigen wirtschaftlichen und technischen Herausforderungen gegenüber, die den flächendeckenden Einsatz der additiven Fertigung hemmen.
Die additive Fertigung wird im Allgemeinen als teurer Produktionsprozess wahrgenommen. Analysiert man die Kostentreiber in deren Prozesskette, so lassen sich vor allem zwei relevante Faktoren identifizieren. Diese sind zum einen hohe Investitionskosten für die Anlagentechnik, die verbunden mit langen Druckzeiten zu hohen Bauteilkosten führen, sowie zum anderen kostenintensive Nacharbeitsaufwände. Die hohen Investitionskosten ergeben sich einerseits aus geringen Anlagenstückzahlen und andererseits, insbesondere bei den pulverbasierten Verfahren, durch anspruchsvolle Arbeits- und Gesundheitsschutzeinrichtungen. Verbunden mit der Tatsache, dass die additive Fertigung umfangreiches Expertenwissen in Bezug auf Bauteilkonstruktion, Anordnung der Bauteile im Bauraum und Parametrierung der Maschinen erfordert, ist bei vielen Unternehmen eine gewisse Investitionszurückhaltung zu erkennen.
Neben den hohen Investitionskosten sind heute bei additiven Fertigungsverfahren für Metalle mehr oder weniger aufwendige Nacharbeitsschritte erforderlich, die sich aus den jeweiligen Anforderungen an Oberflächenqualität und Bauteilgenauigkeit ergeben. Die Gründe hierfür sind beispielsweise der Treppenstufeneffekt aufgrund des schichtweisen Aufbaus, prozessbedingte Oberflächenrauhigkeiten, mangelnde Maßhaltigkeit sowie Formabweichungen durch Eigenspannungen infolge thermischer Prozesse und das nachträgliche Entfernen prozessbedingter Stützstrukturen. Nach einer Studie von Roland Berger verursacht die Nacharbeit bei L-PBF gefertigten metallischen Bauteilen zusätzlich zu den Druckkosten weitere Kosten zwischen 60 % und 300 % [1, 2] und haben damit einen wesentlichen Einfluss auf die Wirtschaftlichkeit der entsprechenden Anwendung.
Höhere Genauigkeit des Druckprozesses, der Entfall der Notwendigkeit von Stützstrukturen und die Möglichkeit, nicht-schweißbare Werkstoffe wie Hartmetalle oder hochkohlenstoffhaltige Stähle zu verarbeiten, lassen für sinterbasierte additive Fertigungsverfahren eine massive Kostenreduktion und Steigerung des Produktionsvolumens erwarten.
Ein wichtiger Aspekt, der die Effizienz der additiven Fertigung in diesem Kontext erheblich steigert, ist dabei die Berücksichtigung additiver Fertigungsmethoden bereits im Entwicklungsprozess. Dies bedingt einen Wandel im aktuell überwiegenden Bestreben, Bauteile, die mit dem Hintergrund einer subtraktiven, spanenden Bearbeitung konstruiert wurden, nun in unveränderter Form additiv zu fertigen. Auf diese Weise könnte in naher Zukunft ein breites Spektrum an Anwendungen wirtschaftlich mit additiver Fertigung hergestellt werden [3]. Insbesondere für kleine, formkomplexe Präzisionsbauteile mit hohen geometrischen und/oder Oberflächenanforderungen ist dabei das LMM-Verfahren eine hochinteressante Technologie.
Die LMM-Technologie
Die Lithography-based Metal Manufacturing-Technologie ist ein neuartiges, additives Fertigungsverfahren zur Herstellung von höchstpräzisen, kleinen Metallbauteilen. Diese lithographiebasierte Technologie ist eine Kombination und Weiterentwicklung der Prozesse der Vat-Polymerisation (VP) und des Metallpulverspritzgießens (MIM). Dabei wird das Ausgangsmaterialgemisch aus Metallpulver und einem Photopolymer, der sogenannte Feedstock in einem Materialreservoir gespeichert. Der Feedstock weist bei Raumtemperatur eine „butterartige“ Konsistenz auf.
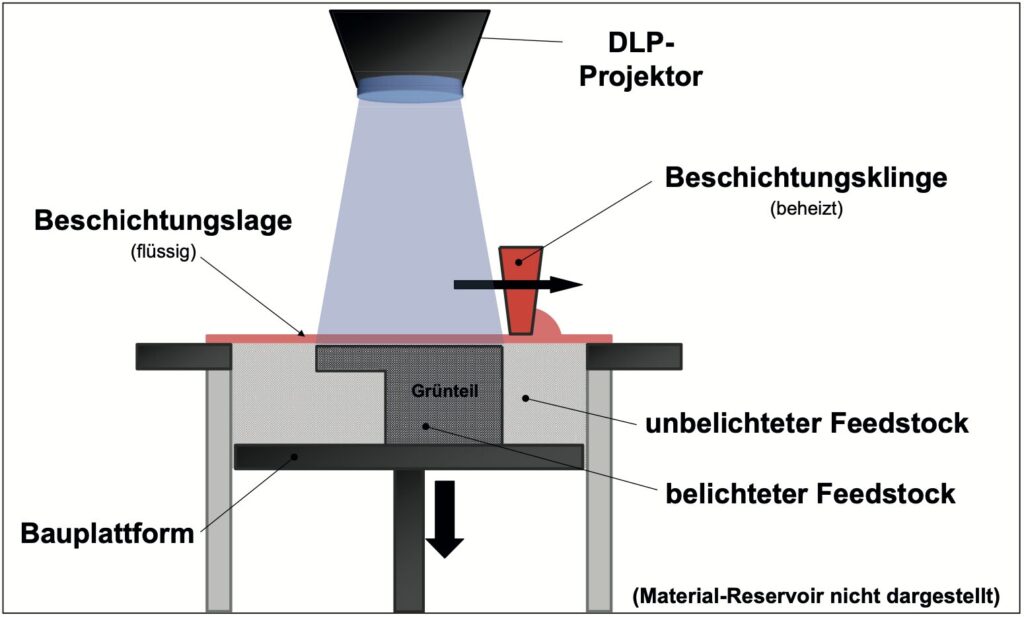
Bei Erwärmung wird er flüssig und kann mithilfe einer beheizten Beschichtungsklinge gleichmäßig und dünnschichtig (typischerweise zwischen 35 und 50 µm) auf die Bauplattform aufgetragen werden. Diese wird dann durch einen Projektor lokal belichtet. In den belichteten Bereichen härtet das Photopolymer aus und hält so das Metallpulver in Form. Auf diese Weise werden schichtweise Grünteile hergestellt (Bild 1).
Nach dem Druckprozess befinden sich die Grünteile im Bereich der Bauplattform innerhalb eines Materialblocks und sind von unbelichtetem Feedstock umgeben. Um die Grünteile aus dem Materialblock zu extrahieren, wird dieser auf ca. 50 °C erhitzt, wodurch der unbelichtete Feedstock schmilzt und abfließt, sodass die Grünteile freigegeben werden. Der abgeflossene Feedstock kann ohne Materialverlust für weitere Druckvorgänge genutzt werden. Die Grünteile werden anschließend in einem Ultraschallbad oder mithilfe eines manuellen Reinigungsprozesses von anhängenden unbelichteten Feedstockresten befreit. Auf diese Weise können nahezu 100 % des Ausgangsmaterials genutzt werden. Dadurch bietet die LMM-Technologie auch die optimalen Voraussetzungen zur Verarbeitung von Edelmetallen [4].
Die thermische Entbinderung des Photopolymers und das Sintern der Bauteile auf eine Enddichte zwischen 96 und 99 % erfolgen in einem zweistufigen Verfahren in einem MIM-Sinterofen unter Schutzatmosphäre. Die gesinterten Teile sind ca. 20 % kleiner als die gedruckten Grünlinge, wobei der genaue Sinterschwindungsfaktor von der verwendeten Materialzusammensetzung abhängt und eine sehr hohe Reproduzierbarkeit aufweist [4, 5].
Für die Grünteilherstellung kommt eine Maschine der Incus GmbH zum Einsatz. Die MetShape GmbH ist auf die Folgeprozesse des Drucks spezialisiert und agiert als Entwicklungspartner der Incus GmbH. Zudem bietet die MetShape GmbH Fertigungs- und Entwicklungsdienstleistungen an und ist kompetenter Ansprechpartner für alle Prozessschritte der LMM-Technologie.
LMM als Gamechanger
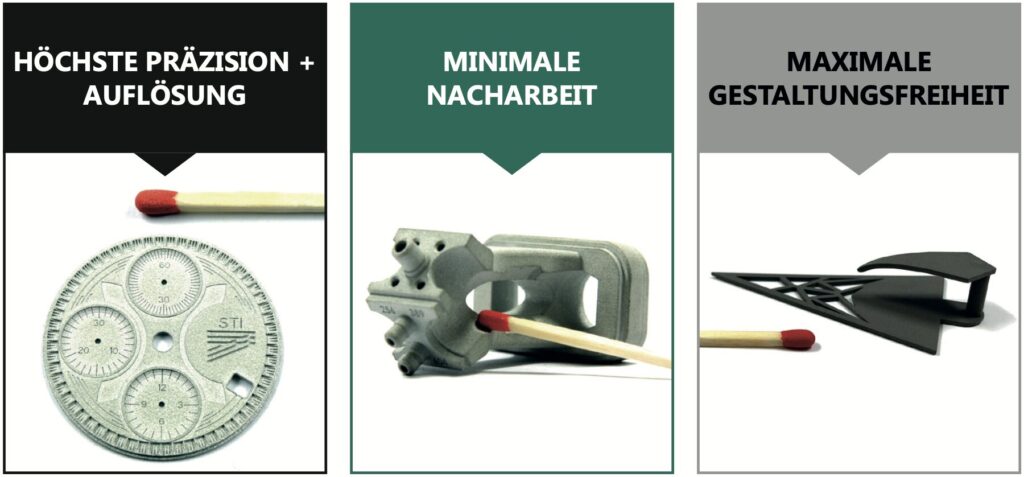
Die LMM-Technologie ermöglicht neue Anwendungen, welche aktuell kaum wirtschaftlich herstellbar sind. Vorteil der Technologie (Bild 2) sind insbesondere die hohe Auflösung und Präzision sowie die gute Oberflächenqualität, wodurch kleine, komplexe und filigrane Metallbauteile in bisher nicht erreichbarer Qualität hergestellt werden können.
Zudem werden bei der LMM-Technologie, im Gegensatz zu anderen additiven Fertigungsverfahren, keine Stützstrukturen benötigt und die Bauteile können dreidimensional im Bauraum angeordnet werden, wodurch die Bauraumnutzung maximiert werden kann. LMM-Bauteile haben eine sehr hohe Endkontur- und Oberflächengüte, weshalb zeit- und kostenintensive Nacharbeit vermieden bzw. je nach Anforderung auf ein Minimum reduziert werden kann. Mithilfe der LMM- wie auch der MBJ-Technologie können deutlich scharfkantigere Geometrien erzeugt werden, als mit der MEX-Technologie, bei welcher der Materialauftrag raupenförmig und damit stets in abgerundeter Form erfolgt. Weiterhin können mit der LMM-Technologie Grünteile hoher Festigkeit erzeugt werden, was insbesondere bei filigranen Bauteilen einen Vorteil gegenüber der MBJ-Technologie darstellt.
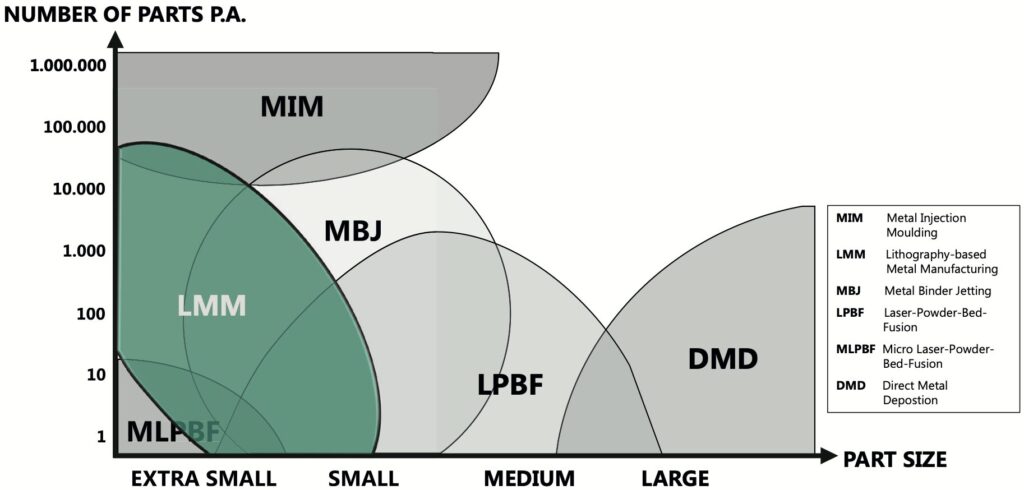
Wie in Bild 3 zu sehen, ist der Einsatz der LMM-Technologie insbesondere im Bereich von Klein- und Kleinstbauteilen bis ca. 30 g Bauteilgewicht bei kleinen bis mittleren Jahresstückzahlen sinnvoll. Hiermit füllt die LMM-Technologie eine Lücke, die bisher weder durch die MIM-Technologie noch durch andere additive Fertigungsverfahren in wirtschaftlich sinnvoller Weise abgedeckt werden konnte. Da beim LMM-Verfahren im Vergleich zum werkzeuggebundenen MIM keine hohen Initialkosten durch Beschaffung eines Spritzgusswerkzeugs anfallen, sind kleine Stückzahlen, hohe Variantenvielfalt und damit hohe Flexibilisierung des jeweiligen Bauteilspektrums ohne Lagerkosten möglich. Aufgrund der hohen Grünteilfestigkeit kann bei LMM-Bauteilen eine deutlich höhere Abbildungsgenauigkeit als bei MBJ-Bauteilen erzielt werden, außerdem sind Mikrobohrungen ab einem Durchmesser von 100 µm und Wandstärken ab 0.1 mm möglich [6].
Die LMM-Technologie bietet so auch die Möglichkeit für neue Anwendungen, beispielsweise im Bereich der Mikrodosierung. Derzeit können neben 316L auch die Werkstoffe 17-4PH und Titan Grade V verarbeitet werden. Weitere Werkstoffe wie Werkzeugstähle und Edelmetalle befinden sich im Qualifizierungsprozess.
Ansprechpartner für Dienstleistungen rund um die LMM-Technologie ist die MetShape GmbH. Das Leistungsportfolio des Start-Ups reicht von individuellen Bauteilstudien über die Qualifizierung von Werkstoffen bis hin zur Produktion von Prototypen und Kleinserien.
Ausblick
Die LMM-Technologie ist ein vielversprechendes sinterbasiertes additives Verfahren zur Herstellung kleiner und kleinster Metallbauteile mit hoher Präzision. Die MetShape GmbH verfolgt als Entwicklungs- und Produktionsdienstleister das Ziel, die junge LMM-Technologie in eine breite industrielle Anwendung zu überführen. Hierdurch können Anforderungen und Erkenntnisse aus den Feldanwendungen zur Weiterentwicklung der Technologie genutzt werden.
Neben den heute verbreiteten Anwendungen in der Prototypen- und Einzelstückherstellung werden die sinterbasierten additiven Fertigungsprozesse in den Branchen Luft- und Raumfahrt, Medizintechnik und Schmuck bei kleinen bis mittleren Stückzahlen vermehrt Alternativen zur konventionellen Produktion bieten. Ein weiteres interessantes, potenzielles Anwendungsgebiet ist die Werkzeugherstellung, da hier die traditionelle Fertigung aufgrund hoher Komplexität und geringen Stückzahlen sehr teuer ist. Außerdem besteht ein großes Potenzial für die additive Fertigung im Bereich der Einzelteil- und Ersatzteilherstellung [7].
Literatur
[1] Roland Berger Holding GmbH (Hrsg): Additive Manufacturing – next generation. München 2016. URL: https://alumni.rolandberger.com/pages/publications/2016/media/ rb_additive_manufacturing.pdf, Abrufdatum 11.03.2020.[2] Munsch, M.; Schmidt-Lehr, M.; Wycisk, E.: Additive Manufacturing Make or Buy? An overview of today’s supplier market and cost structure for metal AM parts. Hg. v. AM- POWER GmbH & Co. KG. Vol. 1. Hamburg 2017.
[3] Munsch, M.; Schmidt-Lehr, M.; Wycisk, E.: Additive Manufacturing of Automotive Components. A detailed view on the Additive Manufacturing process chain of automotive components. Hg. v. AMPOWER GmbH & Co. KG. Vol. 2. Hamburg 2018.
[4] Burkhardt, C.: A beginners guide to sinter-based metal Additive Manufacturing technologies. In: Powder Injection Moulding International March 2020 Vol. 14 (2020) 1, S. 3-13.
[5] German, R. M.: Sintering theory and practice. New York 1996.
[6] Schöpf, G. (2020): Mit LMM zu kleinsten Metallbauteilen. In: Additive Fertigung (2020) 1, S. 24-25.
[7] Munsch, M.; Schmidt-Lehr, M.; Wycisk, E.: Additive Manufacturing Business Strategy. Be successful with Additive Manufacturing. Hg. v. AMPOWER GmbH & Co. KG. Vol. 5. Hamburg 2019.
Ihre Downloads
Das könnte Sie auch interessieren